详细介绍一下:五金钣金喷漆安装自动化涂装流水线设备有哪些要求 ?
五金钣金喷漆安装自动化涂装流水线设备要求
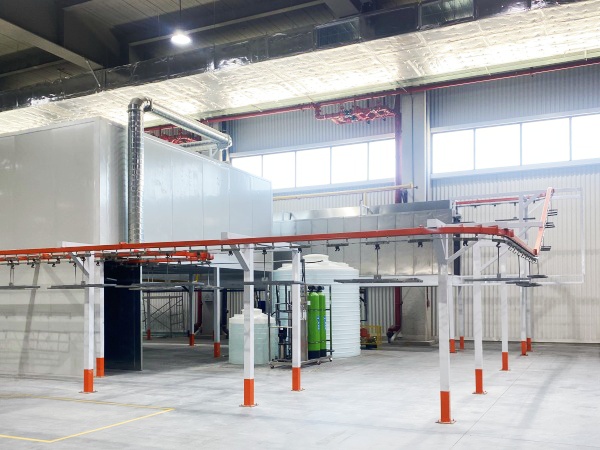
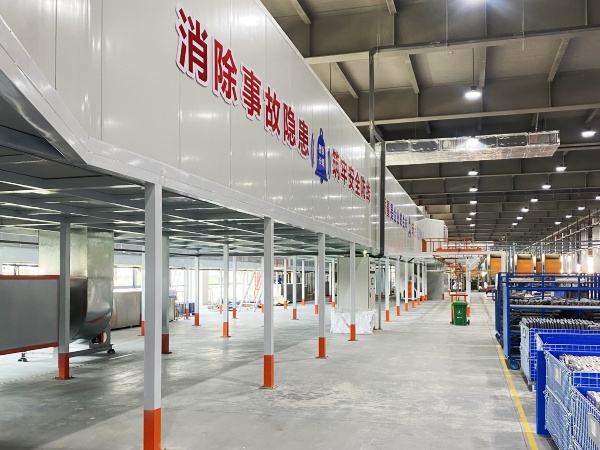
五金钣金件自动化涂装流水线,主要用于各类钣金外壳、机架、机箱机柜、金属五金构件的前处理、喷涂、固化、冷却、下料全流程自动化作业,设备需兼顾钣金工件材质特性、漆膜质量、生产效率、安全环保及长期稳定运行,从工艺适配、结构设计、电气控制、安全环保、安装调试、运维配套等方面均有明确要求。
工艺适配是涂装流水线的核心基础要求。钣金工件厚薄差异大,存在折边、焊缝、孔洞、棱角,部分工件存在油污、氧化皮、锈蚀,流水线前端必须配套完整前处理单元。前处理段需具备除油、水洗、磷化或钝化功能,槽体材质选用 PP 板或不锈钢,喷淋压力可调节,保证钣金夹缝、凹槽位置药剂充分接触,处理后工件表面盐雾、附着力指标达标。输送系统需适配钣金件吊挂方式,采用悬挂链、积放链或地轨输送,吊具设计要避免遮挡喷涂面,承重能力匹配最大工件重量,运行速度连续可调,满足不同漆膜厚度生产节拍。喷涂单元分为手动补喷与自动喷涂工位,可选用往复喷涂机或机器人喷涂,喷枪雾化压力、出漆量、移动速度可独立设置,针对钣金棱角易积漆、流挂问题,设备需支持分段控制喷涂参数,保证漆膜均匀,无漏喷、针孔、橘皮缺陷。烘干固化段要满足粉末喷涂或油漆喷涂不同温度需求,烘箱温度均匀性需控制在 ±5℃以内,热风循环系统保证箱内无局部高温,防止钣金件受热变形,低温区用于流平,高温区完成固化,出料段配套强制冷却工位,快速降低工件温度,方便后续人工或自动下料。
设备结构与材质方面,考虑车间潮湿、涂料腐蚀环境,流水线机架主体选用碳钢型材并做防腐处理,与涂料、药剂直接接触部位使用 304 不锈钢或 PP 防腐材料。风道、漆雾收集管道要光滑,减少漆渣堆积,管道接口密封严密,防止废气泄漏。房体采用岩棉彩钢板搭建,具备保温、防火性能,喷涂房保持微负压状态,避免漆雾外溢。输送轨道、链条、轴承等运动部件具备防尘防漆渣设计,设置自动润滑装置,减少磨损卡顿。设备布局需匹配车间空间,预留工件上下料区域、检修通道,工件转弯、升降位置预留足够安全间隙,防止钣金件碰撞剐蹭。
电气与自动化控制要求,整套设备采用 PLC 集中控制,触摸屏人机界面,可存储多套钣金产品工艺参数,切换型号一键调用。输送速度、前处理喷淋、烘箱温度、喷涂启停、排风系统联动控制,具备故障报警、停机保护、历史记录功能。各工位配置传感器,检测工件到位情况,实现无工件不喷涂,节约涂料与能耗。电气元件选用防尘防爆型号,控制柜远离喷涂区,线路穿管防护,防止漆雾污染造成短路。接地系统必须可靠,喷涂区域所有设备、工件、吊具统一接地,消除静电积聚,杜绝静电起火风险。
安全与环保是钣金涂装流水线硬性要求。废气处理配套漆雾净化装置,水帘柜或干式过滤捕捉漆雾,后续活性炭吸附或催化燃烧处理有机废气,废气排放满足地方环保标准。废水方面,前处理槽液、水帘废水设置沉淀、油水分离装置,定期处理达标后排放或回用。喷涂区域设置可燃气体浓度检测仪、烟雾报警器、灭火装置,严禁明火,风机采用防爆风机。车间配备通风系统,保证作业区域有害气体浓度在安全限值内。设备需设置急停按钮、安全护栏、声光警示,检修模式与生产模式互锁,防止人员误操作受伤。
安装、调试与运维配套要求,设备进场安装前,车间地面需硬化,满足承重要求,预留水电、压缩空气接口,供电稳定,压缩空气除油除水。安装过程保证输送轨道水平、链条松紧适度,各工位对接精准。调试阶段需要空载试运行、带工件试生产,逐步优化前处理时间、喷涂参数、固化温度,检测漆膜附着力、硬度、耐冲击性能。设备需便于清理漆渣,喷涂房、过滤装置可快速拆卸维护,配套易损件备件清单,日常维护项目标准化。同时考虑产能扩展性,后期可增加喷涂工位、延长流水线,适配不同规格钣金产品升级生产需求。
整套自动化涂装流水线,需要把钣金工件特性、喷涂工艺、自动化控制、安全环保融为一体,在保证稳定产出合格漆面产品的同时,降低人工成本,改善作业环境,满足大批量五金钣金件连续涂装生产需求。